Material
Aço mola 65Mn
- Dureza
- HRC 40-48
- Tratamento de superfície
- Óxido preto / fosfato / Dacromet / zincagem
- Notas
- Mais comum; equilibra mola e mordida
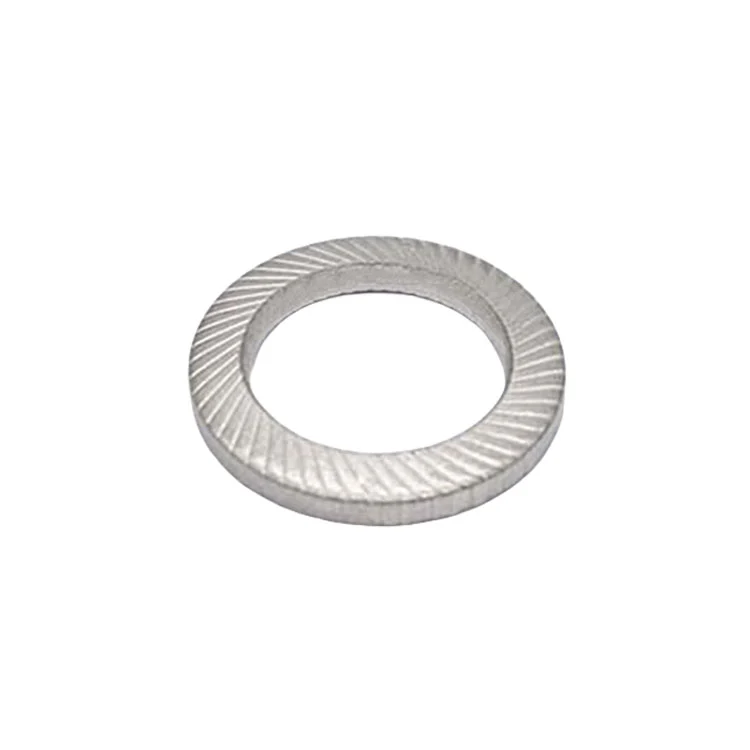
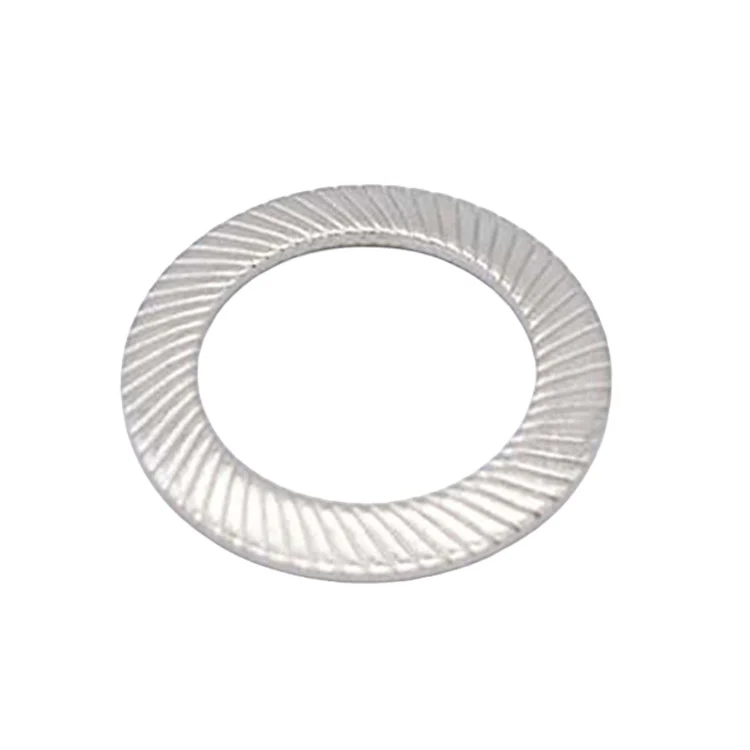
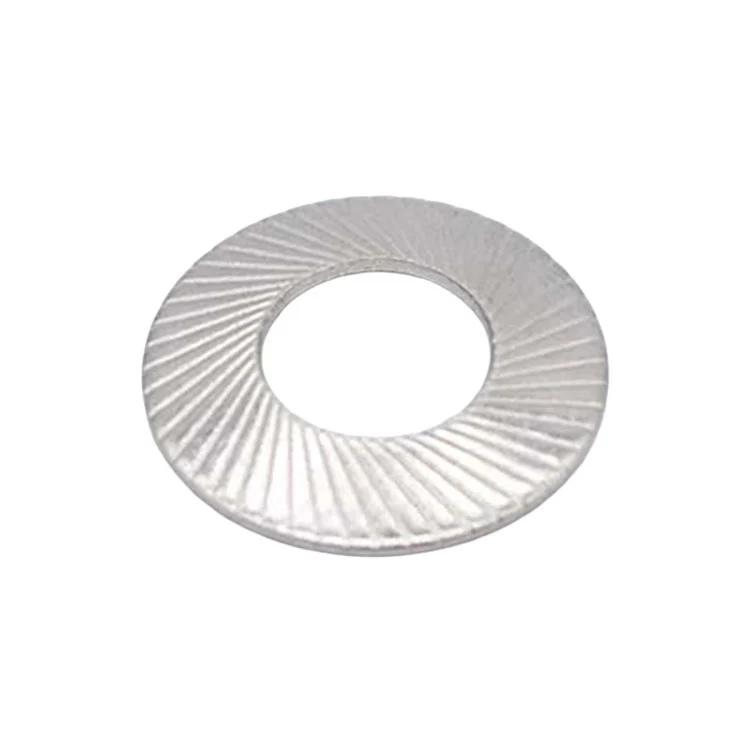
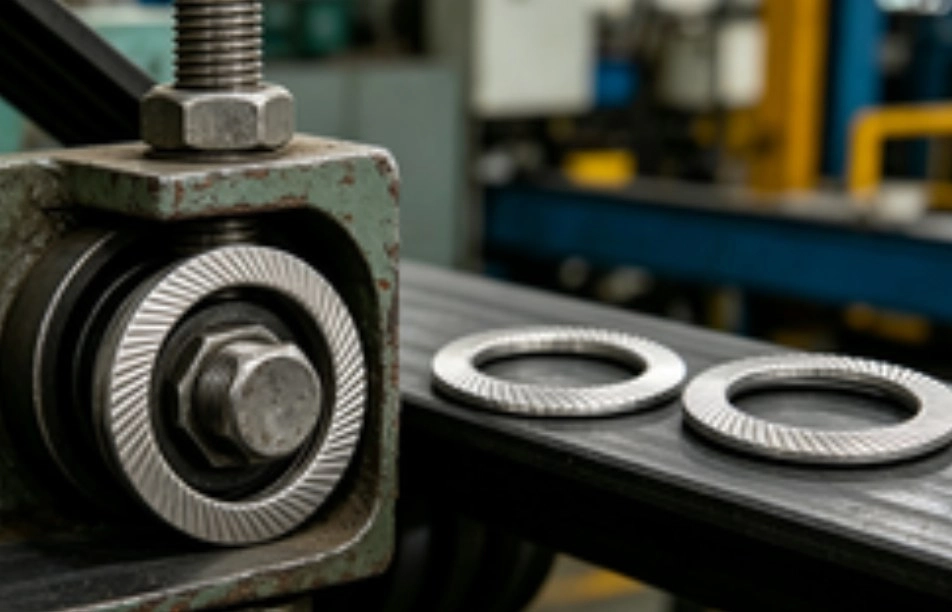
Arruelas de segurança (DIN 9250), também chamadas de arruelas serrilhadas cônicas, são uma peça de peça única: uma arruela plana é formada em uma operação de prensa em um formato de cone raso (abalado) e recebe serrilhas radiais no furo ou na borda externa. A Zhenhua apoia a linha com ferramentas internas e30–400 toneladasoneladaspressionando sobIATF16949, fornecendo cadeias automotivas Tier-2/Tier-3 e programas de exportação em todo o mundo.
As arruelas de segurança (DIN 9250), também chamadas de arruelas serrilhadas cônicas, são uma peça de peça única: uma arruela plana é formada em uma operação de prensa em um formato de cone raso (abalado) e recebe serrilhas radiais no furo ou na borda externa.
O posicionamento é preciso: proporciona a mordida anti-rotação de uma arruela dentada e a pré-carga sustentada de uma arruela de pressão, mas é muito mais simples e barato do que uma arruela de cunha dupla (DIN 25201) e não precisa de orientação durante a montagem. Isso o torna ideal para linhas de montagem de alto volume, linhas pequenas, chapas finas e materiais mais macios.
As séries S/VS/L sob DIN 9250 são o que os compradores devem distinguir:
| Série | Altura do cone (aprox.) | Personagem | Uso típico |
|---|---|---|---|
| S | Baixo (aprox. 0,8-1,2 mm) | Complacência axial pequena, mais rígida | Juntas rígidas, metal com metal, envelope apertado |
| VS | Médio | Equilíbrio de conformidade e bloqueio | A série mais geral; máquinas e elétrica |
| L | Alto (aprox. 1,5-2,5 mm) | Longo curso elástico, forte compensação | Materiais macios, chapa fina, grande diferencial térmico |
Importante:S/VS/L nunca deve ser misturado. O uso de diferentes alturas de cone em uma junta produz pré-carga inconsistente nos parafusos, distribuição desigual de carga e possível falha precoce de fixadores individuais.
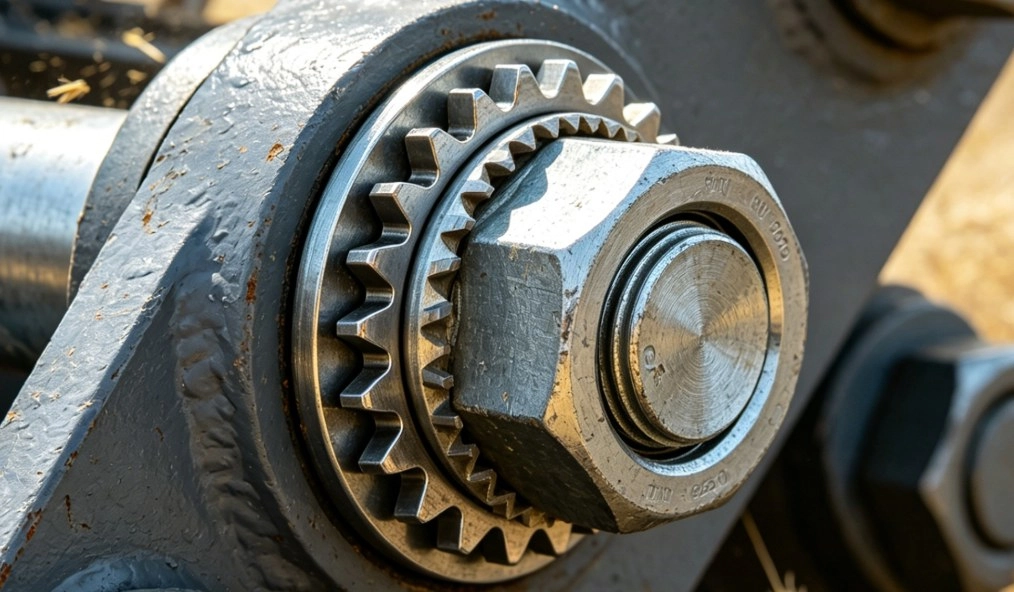
Uma arruela de segurança trava através de dois caminhos independentes - e é isso que a separa de outras arruelas:
Caminho um - os dentes mordem.As serrilhas radiais no furo pressionam a cabeça do parafuso ou a face do rolamento da porca e a peça correspondente durante o aperto, criando resistência anti-rotação. Esta função combina com uma arruela de pressão dentada e elimina o grau de liberdade rotacional.
Caminho dois - o cone armazena energia elástica.Esta é a verdadeira distinção. A arruela é cônica no estado livre; durante o aperto o cone é achatado, colocando o material em deformação elástica e armazenando energia. Qualquer micro-assentamento subsequente devido à vibração ou alteração dimensional do ciclo térmico é compensada à medida que o cone libera a energia armazenada, mantendo a tensão do parafuso dentro da faixa efetiva.
Por que a combinação é importante.Uma arruela dentada lisa (DIN 6797) perde seu retorno elástico quando achatada, portanto, qualquer microassentamento da junta sangra a pré-carga diretamente. Uma arruela de pressão lisa (DIN 127) não tem dentes, portanto resiste mal à rotação. A arruela de segurança resolve tanto a anti-rotação quanto a retenção de pré-carga, alcançando um bom equilíbrio entre o custo da peça e a facilidade de montagem.
Contra a arruela de cunha emparelhada.Uma arruela em cunha trava geometricamente e tem o grau de travamento mais alto, mas deve ser emparelhada, é sensível à orientação e custa mais. Uma arruela de pressão de segurança é de peça única, sem orientação e mais barata, adequada para montagens de alto volume. Resistente ou crítico para a segurança: escolha a cunha. Serviço geral ou alto volume: escolha segurança. Essa é a nossa recomendação padrão.
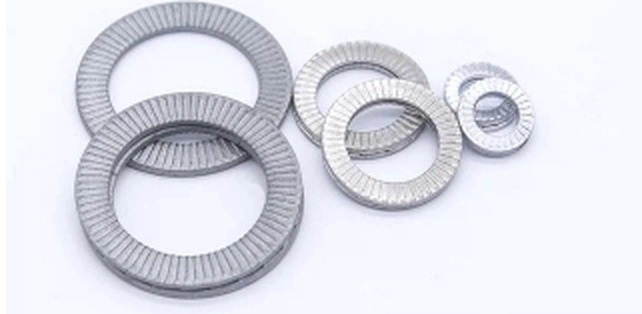
Layouts de serrilhada:
| Tipo serrilhado | Descrição | Uso típico |
|---|---|---|
| Dentes internos | Dentes no furo, mordendo a cabeça do parafuso ou a face do rolamento da porca | Mais comum; flange e parafusos de cabeça sextavada |
| Dentes externos | Dentes na borda externa, mordendo a parte correspondente | Materiais macios; protege a área ao redor do furo roscado |
| Interno + externo | Dentes em ambas as bordas para mordida bidirecional | Alta vibração; anti-rotação máxima |
| Combinação de vedação | Arruela combinada com vedação de borracha/EPDM | Travamento e vedação facial |
Tamanhos comuns:com base na rosca nominal de M2,5 a M20, sendo os tamanhos pequenos (M3-M10) a faixa de aplicação mais densa. ID, DE, espessura e altura do cone estão de acordo com DIN 9250 ou desenho do cliente.
Polegadas e tamanhos especiais:As séries UNC/UNF, ID/OD não padrão (por exemplo, para combinar com uma face de flange) e diâmetro externo ampliado (para espalhar a área do rolamento) podem ser construídos de acordo com o desenho.
Lista de verificação de confirmação do pedido:(1) série (S/VS/L); (2) tipo de serrilhado (interno/externo/ambos); (3) se o DI precisa de classificação de tamanho de acordo com a tolerância do parafuso; (4) tratamento superficial; (5) um único lote de produção por pedido – a consistência da altura do cone impulsiona a consistência da pré-carga.
*Todas as medidas em milímetros (mm)*
| TAMANHO | d1 | d2 | s | h | Kg/1000 unidades | Para parafusos de | ||
|---|---|---|---|---|---|---|---|---|
| min | máx. | milímetros | polegada | |||||
| S 1.6 | 1.7 | 3.2 | 0.35 | 0.38 | 0.60 | 0.013 | 1.6 | — |
| S2 | 2.2 | 4 | 0.35 | 0.39 | 0.60 | 0.021 | 2 | — |
| S 2,5 | 2.7 | 4.8 | 0.45 | 0.49 | 0.90 | 0.039 | 2.5 | — |
| S3 | 3.2 | 5.5 | 0.45 | 0.51 | 0.90 | 0.049 | 3 | 3/8" |
| S 3,5 | 3.7 | 6 | 0.45 | 0.52 | 0.90 | 0.055 | 3.5 | — |
| S4 | 4.3 | 7 | 0.5 | 0.59 | 1.00 | 0.085 | 4 | 5/32" |
As arruelas de segurança exigem elasticidade e temperabilidade: o cone deve retornar após ser achatado e os dentes devem ser duros o suficiente para morder.
Notas sobre tratamento de superfície:
- Dacromet / flocos de zinco-alumínio: melhor proteção contra corrosão sem risco de fragilização por hidrogênio - o revestimento preferido para arruelas de segurança endurecidas. Uma película fina (6-10 um) não reduz significativamente a mordida dentária.
- Óxido/fosfato preto: filme mais fino (1-3 um) e menor efeito na geometria do dente; resistência moderada à corrosão, adequada para ambientes internos ou onde há presença de óleo.
- Zincagem: baixo custo, boa aparência, mas as peças endurecidas devem ser desfragilizadas. As arruelas de segurança vivem sob tensão de tração sustentada, portanto a fratura retardada causada pela fragilização por hidrogênio é um risco real - e é por isso que insistimos na desfragilização de peças endurecidas.
- A galvanização por imersão a quente não é recomendada: uma espessa camada de zinco preenche os vales serrilhados, reduzindo a profundidade da mordida e enfraquecendo drasticamente o desempenho do travamento.
No que nossa inspeção se concentra:
- Altura do cone e sua consistência- a dimensão mais importante nesta parte. Ele define o deslocamento elástico e a força de retorno elástico, e a ampla dispersão dentro de um lote causa diretamente uma pré-carga instalada inconsistente. Amostramos a altura do cone lote por lote e registramos a distribuição.
- Integridade da serrilhada- altura dos dentes consistente, sem pontas lascadas ou rebarbas; a falta de um dente cria um ponto cego na mordida.
- Dureza- deve satisfazer tanto “os dentes podem morder” como “o cone pode voltar”; muito duro é quebradiço, muito mole achata os dentes.
- Sem pré-achatamento- as peças acabadas devem permanecer cônicas. Se forem achatados durante a embalagem ou durante o transporte (por exemplo, pelo peso empilhado), a elasticidade já está gasta e eles não voltarão a saltar após a montagem.
Modos de falha comuns:
- Achatado sem retorno elástico- geralmente material muito duro, fragilização após tratamento térmico ou peças esmagadas durante o transporte.
- Dentes colapsados- dureza insuficiente ou torque de aperto muito acima do valor de projeto.
- Pré-carga inconsistente- ampla dispersão de altura de cone no lote, ou S/VS/L misturado na linha.
- Fratura tardia- peças endurecidas revestidas sem fragilização, falhando horas a dias após a montagem sob carga de tração sustentada. Esta é a falha mais perigosa e mais facilmente ignorada.
Controle de qualidade do processo – seis portas
Verificação de material recebido:cada bobina é verificada no analisador de elementos quanto à composição, com espessura, especificações e documentos de lote confirmados; os clientes podem rastrear qualquer número de lote.
Inspeção do primeiro artigo:as principais dimensões, a geometria do dente/clipe e a aparência são verificadas após cada configuração antes do lançamento da produção contínua.
Patrulha em processo:verificações de troca de lixo mais uma ronda de patrulha a cada 2-3 horas; qualquer anormalidade interrompe a prensa e coloca em quarentena os lotes atuais e anteriores.
Reverificação pós-tratamento:o tratamento térmico e o tratamento de superfície - incluindo trabalho terceirizado que retorna à fábrica - são verificados novamente, lote por lote, quanto à dureza, formação do filme e aparência.
Triagem de peças acabadas:inspeção visual além de classificação rápida 100% manual conforme necessário, com foco em defeitos cosméticos e peças mistas.
Rastreabilidade de lote:os números de lote/pedido do cliente estão vinculados aos lotes de matéria-prima e de produção; registros de qualidade são enviados com as mercadorias.
Lógica de seleção:fixe primeiro o tamanho da rosca e, em seguida, escolha a série a partir da rigidez da junta - as juntas rígidas de metal com metal são S ou VS; chapas finas, materiais macios ou juntas com diferencial térmico significativo levam L (curso elástico longo, forte compensação). Para alta vibração, especifique o layout de serrilhado interno + externo para máxima anti-rotação.
Notas de instalação:
- Orientação:em uma arruela de dente interno, a face serrilhada vai em direção à cabeça do parafuso ou face do rolamento da porca; em uma arruela de dente externo, ela vai em direção à peça correspondente. Invertê-lo enfraquece a mordida.
- Torque:deve ser suficiente para achatar o cone - isso faz parte da intenção do projeto. O torque insuficiente deixa o cone não achatado, nenhuma elasticidade é estabelecida e o desempenho do travamento cai drasticamente.
- Somente peça única:a arruela de segurança foi projetada para ser usada sozinha. Nunca empilhe-o com outro tipo de arruela, pois isso quebraria o contato da face do cone.
- Reutilização:as arruelas de segurança não devem ser reutilizadas. Após a remoção, o cone pode ter ficado permanentemente preso e perdido o retorno elástico, e as marcas de mordida existentes reduzem a aderência na segunda instalação. Esta é a clara divisão de trabalho versus a arruela de cunha reutilizável.
- Superfície de acoplamento:evite uma camada dura com superfície endurecida; a superfície deve estar limpa, sem acúmulo de camada espessa, ou os dentes não poderão morder.
Essas perguntas vêm de consultas reais no exterior, ordenadas por frequência. Se a sua aplicação não estiver coberta, envie-nos diretamente os detalhes do desenho ou da aplicação.
A principal diferença é o cone. DIN 6797 é plano: os dentes resistem à rotação, mas não há elasticidade. A arruela de pressão de segurança (DIN 9250) é cônica, de modo que o aperto armazena energia no cone que compensa continuamente a perda de pré-carga. Resumindo: uma arruela dentada resiste à rotação; uma arruela de segurança resiste à rotação e mantém a pré-carga.
Pela rigidez da junta. As juntas rígidas metal-metal utilizam S (cone baixo) ou VS (cone médio). Chapas finas, materiais macios ou juntas com diferencial térmico significativo assumem L (cone alto, curso elástico longo). VS é o padrão usual para máquinas em geral e trabalhos elétricos.
Não. Diferentes alturas de cone significam diferentes deslocamentos elásticos; misturá-los em uma junta cria uma pré-carga inconsistente nos parafusos e uma distribuição desigual da carga. Enviamos a partir de um único lote de produção especificamente para que os clientes evitem isso.
Não recomendado. O cone é achatado na primeira montagem e pode assumir uma deformação permanente após a remoção, reduzindo o retorno elástico; as marcas de mordida existentes também enfraquecem a aderência em uma segunda instalação. Quando uma junta é aberta repetidamente, recomendamos a arruela de pressão reutilizável (DIN 25201).
Porque a altura do cone define diretamente o deslocamento elástico e a força de retorno elástico. A grande dispersão dentro de um lote produz uma pré-carga visivelmente diferente de parafuso para parafuso, que sob vibração aparece quando os parafusos individuais se soltam primeiro. Amostramos a altura do cone lote por lote e mantemos os registros de distribuição.
Isso acontece. Quanto mais espessa a película, mais superficial será a mordida. Recomendamos Dacromet (boa resistência à corrosão, sem fragilização por hidrogênio, filme fino) ou óxido/fosfato preto (filme mais fino), e não recomendamos galvanização por imersão a quente. Se for especificada a zincagem, as peças endurecidas deverão ser desfragilizadas para evitar fratura retardada.
A maioria dos tamanhos padrão são aceitos a partir de 10.000 peças, com mínimos menores em tamanhos pequenos de alta tiragem. Serrilhas, alturas de cone ou materiais personalizados exigem uma revisão de ferramentas e volume. O prazo de entrega é confirmado em relação ao cronograma do pedido.
Sim. Nossa equipe interna de ferramentas pode produzir ID, diâmetro externo, espessura, contagem de dentes, formato do dente e altura do cone personalizados para o desenho, e podemos trabalhar de trás para frente, desde a pré-carga necessária até uma altura de cone e dureza do material adequadas. Normalmente confirmamos um desenho DFM antes de cortar a matriz.
Uma arruela de pressão de segurança parece uma peça comum, mas em montagens de alto volume sua consistência na altura do cone e estabilidade do lote decidem o resultado da montagem. Ao solicitar um orçamento, inclua: tamanho da rosca, série necessária (S/VS/L), requisito de serrilhado, material e espessura da peça correspondente e o requisito de torque de montagem.
Nota de contato:Séries S/VS/L padrão e tamanhos não padronizados podem ser cotados; relatórios de inspeção de geometria do dente e altura do cone estão disponíveis mediante solicitação. Preço e prazo de entrega estão sujeitos à confirmação final da venda.
Essas três informações são suficientes para confirmarmos a cobertura da matriz, material, acabamento e entrega.As arruelas de segurança personalizadas passam do desenho ao protótipo usando matrizes internas.
✅ Ganhe amostra grátis!! Contate-nos hoje
✅ Entraremos em contato com você dentro de 24 horas